Choisir une presse d'emboutissage : bâti, tonnage et dimension de table
Une demande de presse d'emboutissage est lue par rapport à la gamme publiée par le fabricant dans son ensemble : la famille de bâtis et ses dimensions publiées — comportement en déformation, accès à l'outil et outil le plus long pour lequel la famille est documentée — aux côtés des chiffres : capacité au point de tonnage nominal, course, coups par minute, surface du plateau et hauteur d'outil. Cette page présente les deux parties par rapport aux tableaux publiés, sans ordre de priorité entre elles. Pour le catalogue côté entraînement, allez aux presses mécaniques ; pour l'équipement de ligne complète, allez aux machines d'emboutissage du métal.
Le bâti
- Col de cygne (cadre en C) — ouvert sur trois côtés ; publié de 15 à 400 tonnes (C1N). La page C1N documente l'emboutissage de petites pièces et le fonctionnement avec outils progressifs.
- Montants droits, un vilebrequin — bâti fermé en caisson ; D1N (80-260 t) et M1N (125-800 t). Convient à l'emboutissage profond, au pliage, au marquage, à l'aplatissement et au détourage dans une seule presse (applications documentées de la M1N).
- Montants droits, deux points — le coulisseau est entraîné en deux points et guidé sur des glissières en caisson à six points ou des rails à huit côtés ; D2N (110-800 t) et T2N (400-1,200 t). Convient aux pièces longues et étroites et aux longs outils multi-stations.
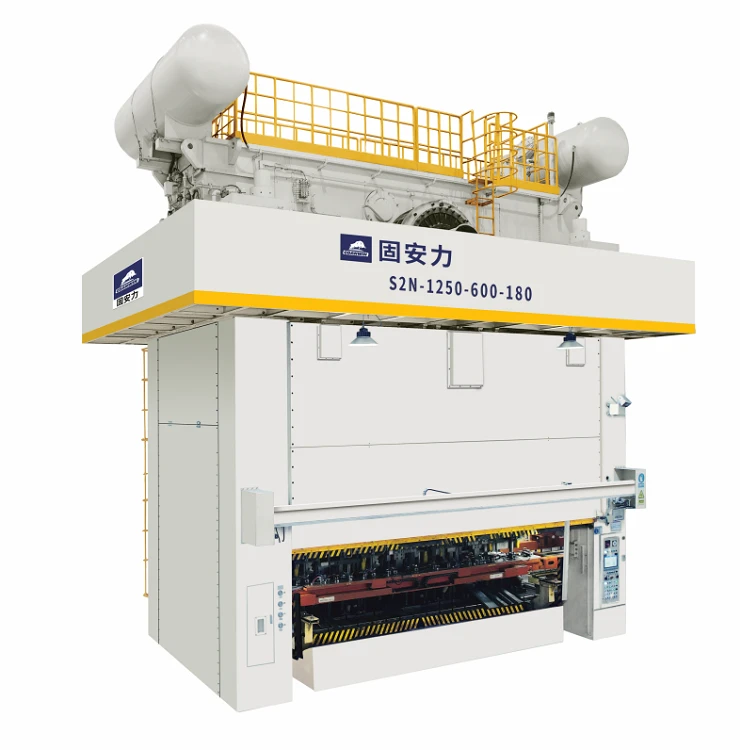
- Montants droits excentrique, quatre points — S2N (400-1,600 t) pour les outils de grandes dimensions utilisés de gauche à droite et d'avant en arrière, progressifs ou de transfert, y compris les grandes pièces de forme irrégulière et les pièces fortement embouties.
- Servo à montants droits / à col de cygne — EM2 (110-630 t) et EC1 (25-315 t) lorsque la courbe de formage elle-même est la variable ; voir presses servo.
Les chiffres qui comptent
| Vérification | Pourquoi c'est important | Plage publiée dans cette gamme |
|---|---|---|
| Capacité & point de tonnage nominal | La force complète n'est disponible qu'au point nominal au-dessus du BDC ; les matériaux épais ou à haute résistance nécessitent de vérifier le point, pas seulement le tonnage nominal | 15-2,000 t au total ; points nominaux de 1-13 mm selon le modèle |
| Surface du plateau vs encombrement de l'outil | L'outil doit reposer sur le plateau avec de la place pour le bridage | 680 x 300 mm (C1N-15) à 6,000 x 1,800 mm (S2N-1600) |
| Longueur de course | Doit dégager la pièce formée et l'alimentation ; les pièces embouties profondément nécessitent de longues courses | 10 mm (genouillère GT) à 700 mm (S2N) |
| Plage de SPM | La cadence de course propre à la presse ; les pièces par minute dépendent aussi des pièces produites par course, et de votre alimentateur et de votre outil | 1 SPM (EC1 servo à son réglage le plus lent) à 2,000 SPM sur la GT-15H (le plus petit modèle à genouillère GT) ; les modèles à vilebrequin et à grande vitesse commencent à 10 SPM (M1N-800 — une reconstitution présumée d'une cellule imprimée sous forme de date, voir la page des presses mécaniques) |
| Hauteur d'outil & réglage | La hauteur de fermeture de votre outil doit se situer dans la plage, avec du réglage restant pour l'affûtage | Réglage 50-500 mm selon la série |
| Poids de la presse & fondation | Les modèles de catalogue les plus lourds atteignent des dizaines de tonnes ; le tableau A1 publie 1.9-30 t pour ses modèles | À confirmer par modèle dans le devis |
Exemples de sélection travaillés (à partir des tableaux publiés)
- Bâtis à deux points à 250 t : la C2N-250 est tabulée dans un cadre à col de cygne — plateau 2,700 x 900 mm, course 280 mm dans la variante V — et la page C2N documente les outils progressifs qui nécessitent la surface de table plus longue ; la série à montants droits à deux points D2N documente les longs outils à stations multiples.
- Tôles de moteur : la série GP est la série de tôles de moteur indiquée par le fabricant — la GP-220T fonctionne à 150-450 SPM avec une plaque de plateau de 1,900 x 1,000 mm ; voir la page grande vitesse.
- Pièce automobile en acier à haute résistance : la page servo EM2 documente l'adéquation pour l'acier à haute limite d'élasticité et les opérations secondaires dans l'outil. Pour une lecture par presse à vilebrequin de la même pièce, indiquez le matériau et l'épaisseur dans la demande ; l'adéquation est confirmée dans le devis.
- C1N-60, telle que tabulée sur la page col de cygne : options de course 120 / 50 mm (V / H), 100-150 SPM dans la variante H, coussin de presse 3.6 t. La page C1N documente l'emboutissage de petites pièces à des cadences élevées en coup simple ou en mode continu, à partir de flans ou de bobines.
Foire aux questions
Comment le tonnage de la presse est-il nominal ?
Par la capacité disponible au point de tonnage nominal — la distance au-dessus du point mort bas indiquée dans le tableau de chaque modèle (par exemple 3.2 mm sur une variante C1N-45 V). Lorsqu'un travail nécessite une force plus élevée au-dessus du BDC, cette exigence est lue par rapport au point de tonnage nominal publié de chaque modèle ; indiquez le matériau et l'épaisseur dans la demande.
Col de cygne ou montants droits pour un outil progressif ?
La page C1N documente le fonctionnement avec outils progressifs sur sa gamme à col de cygne, et la C2N documente les outils progressifs nécessitant une surface de table plus longue. Les longs outils sont lus par rapport aux bâtis à montants droits (D2N, T2N, S2N) — les séries documentées pour les longs outils multi-stations. Pour les matériaux épais ou à haute résistance, indiquez le matériau et l'épaisseur dans la demande ; la série qui convient à un outil et un matériau donnés est confirmée dans le devis.
La même presse peut-elle utiliser des outils de transfert et progressifs ?
Les pages S2N et T2N documentent le fonctionnement avec outils progressifs et de transfert, y compris les pièces qui nécessitent un système de transfert pour se déplacer dans l'outil. La C2N documente les outils progressifs nécessitant une surface de table plus longue.
Et si mon outil est plus grand que n'importe quel plateau de catalogue ?
Le fabricant indique que ses presses peuvent être personnalisées pour la table et d'autres dimensions. Envoyez l'encombrement de l'outil et la personnalisation sera traitée dans le devis.
Envoyer une demande
Indiquez-nous la machine, votre matériau et son épaisseur, ainsi que la pièce que vous formez. Le tonnage, la configuration et le prix sont confirmés dans le devis écrit.