Escolhendo uma Prensa de Estampagem: Estrutura, Tonelagem e Tamanho da Mesa
Uma consulta de prensa de estampagem é lida em relação à gama publicada pelo fabricante como um todo: a família de estrutura e suas dimensões publicadas — comportamento de deflexão, acesso à matriz e a matriz mais longa para a qual a família é documentada — ao lado dos números: capacidade no ponto de tonelagem nominal, curso, golpes por minuto, área da mesa e altura da matriz. Esta página apresenta ambas as partes em relação às tabelas publicadas, sem ordem de prioridade entre elas. Para o catálogo do lado do acionamento, vá para prensas mecânicas; para equipamentos de linha completa, vá para máquinas de estampagem de metal.
A Estrutura
- Estrutura em C (garganta) — aberta em três lados; publicada de 15 a 400 toneladas (C1N). A página C1N documenta estampagem de peças pequenas e operação com matriz progressiva.
- Colunas retas, um virabrequim — estrutura fechada em caixa; D1N (80-260 t) e M1N (125-800 t). Adequada para trabalho de repuxo mais profundo, dobramento, marcação, aplainamento e aparamento em uma única prensa (aplicações documentadas da M1N).
- Colunas retas, dois pontos — a corrediça é acionada em dois pontos e guiada em guias tipo caixa de seis pontos ou trilhos de oito lados; D2N (110-800 t) e T2N (400-1,200 t). Adequada para peças longas e estreitas e matrizes longas multiestação.
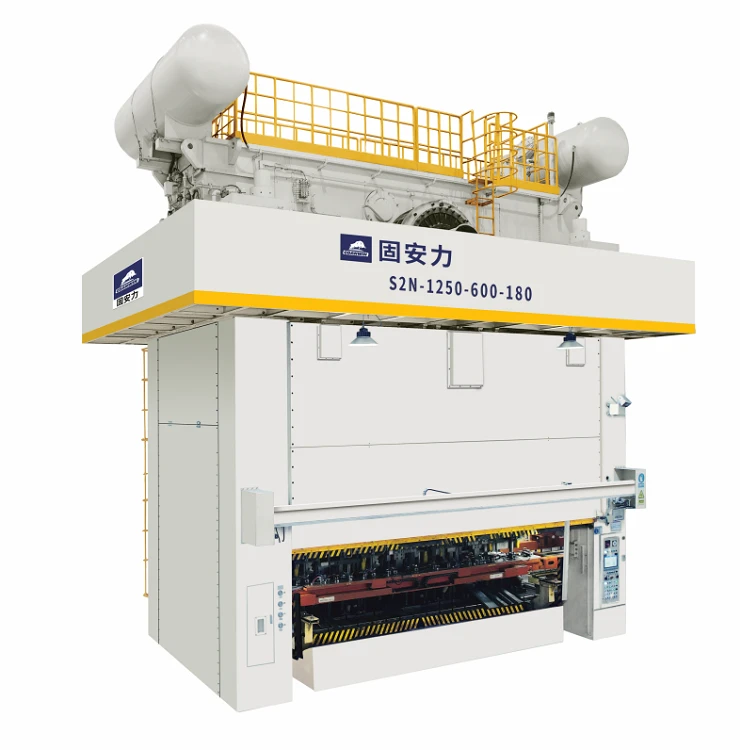
- Colunas retas excêntrica, quatro pontos — S2N (400-1,600 t) para matrizes de grandes dimensões operadas da esquerda para a direita e da frente para trás, progressivas ou de transferência, incluindo grandes peças de formato irregular e de conformação profunda.
- Servo de colunas retas / estrutura em C — EM2 (110-630 t) e EC1 (25-315 t) quando a própria curva de conformação é a variável; veja prensas servo.
Os Números que Importam
| Verificação | Por que importa | Faixa publicada nesta linha |
|---|---|---|
| Capacidade e ponto de tonelagem nominal | A força total só está disponível no ponto nominal acima do BDC; material espesso ou de alta resistência exige a verificação do ponto, não apenas da tonelagem nominal | 15-2,000 t no total; pontos nominais de 1-13 mm por modelo |
| Área da mesa vs. área da matriz | A matriz deve assentar na mesa com espaço para fixação | 680 x 300 mm (C1N-15) a 6,000 x 1,800 mm (S2N-1600) |
| Comprimento do curso | Deve liberar a peça conformada e a alimentação; peças repuxadas profundamente precisam de cursos longos | 10 mm (GT alavanca articulada) a 700 mm (S2N) |
| Faixa de SPM | A taxa de curso da própria prensa; peças por minuto também depende das peças produzidas por curso, e do seu alimentador e matriz | 1 SPM (servo EC1 no seu ajuste mais lento) a 2,000 SPM na GT-15H (o menor modelo GT de alavanca articulada); modelos de virabrequim e de alta velocidade começam em 10 SPM (M1N-800 — uma restauração presumida de uma célula impressa como data, veja a página de prensas mecânicas) |
| Altura da matriz e ajuste | A altura de fechamento da sua matriz deve cair dentro da faixa, com ajuste restante para afiação | Ajuste de 50-500 mm dependendo da série |
| Peso da prensa e fundação | Os modelos de catálogo mais pesados chegam a dezenas de toneladas; a tabela A1 publica 1.9-30 t em seus modelos | Confirme por modelo na cotação |
Exemplos de Seleção Resolvidos (a partir das tabelas publicadas)
- Estruturas de dois pontos a 250 t: a C2N-250 está tabelada em estrutura em C — mesa de 2,700 x 900 mm, curso de 280 mm na variante V — e a página C2N documenta matrizes progressivas que precisam da área de mesa mais longa; a série de colunas retas de dois pontos D2N documenta matrizes longas com múltiplas estações.
- Laminações de motor: a série GP é a série de laminações de motor declarada pelo fabricante — a GP-220T opera 150-450 SPM com uma mesa de 1,900 x 1,000 mm; veja a página de alta velocidade.
- Peça automotiva de alta resistência: a página servo EM2 documenta adequação para aço de alta resistência e operações secundárias na matriz. Para uma leitura em prensa de virabrequim da mesma peça, indique o material e a espessura na consulta; o encaixe é confirmado na cotação.
- C1N-60, conforme tabelada na página de estrutura em C: opções de curso de 120 / 50 mm (V / H), 100-150 SPM na variante H, almofada da matriz de 3.6 t. A página C1N documenta estampagem de peças pequenas em altas taxas de golpe único ou em modo contínuo, usando esboços ou bobinas.
Perguntas Frequentes
Como a tonelagem da prensa é nominal?
Pela capacidade disponível no ponto de tonelagem nominal — a distância acima do ponto morto inferior indicada na tabela de cada modelo (por exemplo, 3.2 mm em uma variante C1N-45 V). Quando um trabalho exige força maior acima do BDC, esse requisito é lido em relação ao ponto de tonelagem nominal publicado de cada modelo; indique o material e a espessura na consulta.
Estrutura em C ou colunas retas para uma matriz progressiva?
A página C1N documenta operação com matriz progressiva em sua faixa de estrutura em C, e a C2N documenta matrizes progressivas que precisam de uma área de mesa mais longa. Matrizes longas são lidas em relação às estruturas de colunas retas (D2N, T2N, S2N) — as séries documentadas para matrizes longas multiestação. Para material espesso ou de alta resistência, indique o material e a espessura na consulta; qual série se encaixa em uma determinada matriz e material é confirmado na cotação.
A mesma prensa pode operar matrizes de transferência e progressivas?
As páginas S2N e T2N documentam tanto operação com matriz progressiva quanto com matriz de transferência, incluindo peças que precisam de um sistema de transferência para se mover pela matriz. A C2N documenta matrizes progressivas que precisam de uma área de mesa mais longa.
E se minha matriz for maior que qualquer mesa de catálogo?
O fabricante declara que suas prensas podem ser personalizadas para mesa e outras dimensões. Envie a área da matriz e a personalização será respondida na cotação.
Envie uma Consulta
Informe-nos a máquina, seu material e espessura, e a peça que você está conformando. Tonelagem, configuração e preço são confirmados na cotação por escrito.