Выбор штамповочного пресса: станина, усилие и размер стола
Запрос на штамповочный пресс рассматривается в контексте всего опубликованного ассортимента производителя: семейство станины и его опубликованные размеры — поведение при деформации, доступ к штампу и самый длинный штамп, для которого документировано семейство — наряду с цифрами: усилие в точке номинального усилия, ход, ходы в минуту, площадь подштамповой плиты и высота штампа. Эта страница излагает обе части на основе опубликованных таблиц, без приоритета между ними. Для каталога приводов перейдите к механическим прессам; для оборудования целой линии — к машинам для штамповки металла.
Станина
- С-образная (gap) станина — открыта с трёх сторон; опубликована от 15 до 400 тонн (C1N). Страница C1N документирует штамповку мелких деталей и работу с последовательными штампами.
- Прямая станина, один кривошип — закрытая коробчатая станина; D1N (80–260 т) и M1N (125–800 т). Подходит для более глубокой вытяжки, гибки, маркировки, правки и обрезки в одном прессе (документированные применения M1N).
- Прямая станина, двухточечная — ползун приводится в двух точках и направляется шеститочечными коробчатыми направляющими или восьмисторонними рельсами; D2N (110–800 т) и T2N (400–1,200 т). Подходит для длинных узких деталей и длинных многопозиционных штампов.
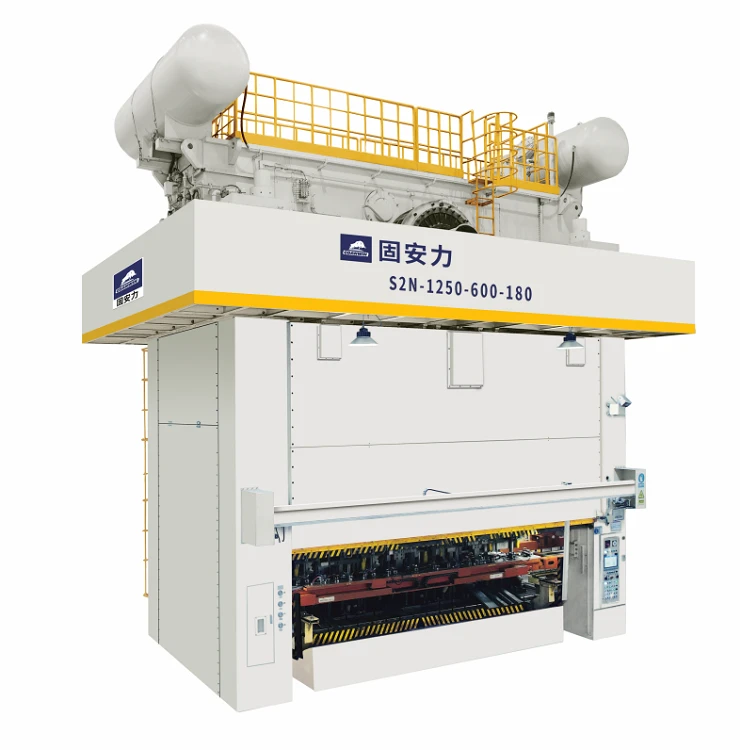
- Прямая станина, эксцентриковая, четырёхточечная — S2N (400–1,600 т) для крупногабаритных штампов, работающих слева направо и спереди назад, последовательных или трансферных, включая крупные детали сложной формы и глубокой вытяжки.
- Серво с прямой / С-образной станиной — EM2 (110–630 т) и EC1 (25–315 т), когда сама кривая формовки является переменной; см. сервопрессы.
Цифры, которые имеют значение
| Проверка | Почему это важно | Опубликованный диапазон в этом ассортименте |
|---|---|---|
| Усилие и точка номинального усилия | Полное усилие доступно только в номинальной точке выше нижней мёртвой точки; для толстого или высокопрочного материала нужно проверять точку, а не только заявленное усилие | 15–2,000 т в целом; номинальные точки 1–13 мм по модели |
| Площадь подштамповой плиты против посадочной площади штампа | Штамп должен размещаться на подштамповой плите с местом для крепления | 680 x 300 мм (C1N-15) до 6,000 x 1,800 мм (S2N-1600) |
| Длина хода | Должна обеспечивать прохождение отформованной детали и подачи; детали глубокой вытяжки требуют длинных ходов | 10 мм (GT коленно-рычажный) до 700 мм (S2N) |
| Диапазон ходов в минуту | Собственная частота ходов пресса; деталей в минуту также зависит от деталей, производимых за ход, и от вашего подающего устройства и штампа | 1 ход в минуту (EC1 серво на самой медленной настройке) до 2,000 ходов в минуту на GT-15H (самая малая модель коленно-рычажного GT); кривошипные и высокоскоростные модели начинаются от 10 ходов в минуту (M1N-800 — предполагаемое восстановление ячейки с напечатанной датой, см. страницу механических прессов) |
| Высота штампа и регулировка | Закрытая высота вашего штампа должна попадать в диапазон с запасом на регулировку для заточки | Регулировка 50–500 мм в зависимости от серии |
| Вес пресса и фундамент | Самые тяжёлые каталожные модели достигают десятков тонн; таблица A1 публикует 1.9–30 т по своим моделям | Уточняйте по модели в коммерческом предложении |
Примеры выбора (из опубликованных таблиц)
- Двухточечные станины на 250 т: C2N-250 представлен в таблице с С-образной станиной — подштамповая плита 2,700 x 900 мм, ход 280 мм в варианте V — и страница C2N документирует последовательные штампы, которым нужна большая площадь стола; серия D2N с прямой двухточечной станиной документирует длинные штампы с несколькими позициями.
- Пластины электродвигателей: серия GP — заявленная производителем серия для пластин электродвигателей — GP-220T работает при 150–450 ходах в минуту с подштамповой плитой 1,900 x 1,000 мм; см. страницу высокоскоростных прессов.
- Автомобильная деталь из высокопрочной стали: страница сервопресса EM2 документирует пригодность для высокопрочной стали и вторичных операций в штампе. Для оценки той же детали на кривошипном прессе укажите материал и толщину в запросе; соответствие подтверждается в коммерческом предложении.
- C1N-60, как в таблице на странице С-образной станины: варианты хода 120 / 50 мм (V / H), 100–150 ходов в минуту в варианте H, штамповая подушка 3.6 т. Страница C1N документирует штамповку мелких деталей с высокой частотой одиночных ходов или в непрерывном режиме с использованием заготовок или рулонного материала.
Часто задаваемые вопросы
Как оценивается усилие пресса?
По усилию, доступному в точке номинального усилия — расстоянию выше нижней мёртвой точки, указанному в таблице каждой модели (например, 3.2 мм на варианте C1N-45 V). Если для работы требуется большее усилие выше нижней мёртвой точки, это требование сопоставляется с опубликованной точкой номинального усилия каждой модели; укажите материал и толщину в запросе.
С-образная станина или прямая для последовательного штампа?
Страница C1N документирует работу с последовательными штампами в своём ассортименте с С-образной станиной, а C2N документирует последовательные штампы, которым нужна большая площадь стола. Длинные штампы сопоставляются с прямыми станинами (D2N, T2N, S2N) — сериями, документированными для длинных многопозиционных штампов. Для толстого или высокопрочного материала укажите материал и толщину в запросе; какая серия подходит для данного штампа и материала, подтверждается в коммерческом предложении.
Может ли один и тот же пресс работать с трансферными и последовательными штампами?
Страницы S2N и T2N документируют как последовательную, так и трансферную работу штампов, включая детали, которым требуется трансферная система для перемещения через штамп. C2N документирует последовательные штампы, которым нужна большая площадь стола.
Что делать, если мой штамп больше любой каталожной подштамповой плиты?
Производитель заявляет, что его прессы могут быть customized по размеру стола и другим размерам. Отправьте посадочную площадь штампа, и ответ по кастомизации будет дан в коммерческом предложении.
Отправить запрос
Сообщите нам станок, ваш материал и толщину, а также деталь, которую вы формуете. Усилие, конфигурация и цена подтверждаются в письменном коммерческом предложении.