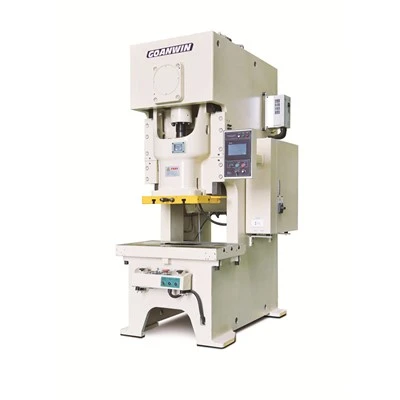
Работа пробивного пресса: вырубка, пробивка, гибка, формовка
В каталоге этого производителя пробивной пресс — это кривошипный пресс, применяемый для пробивных работ: вырубки, пробивки, гибки и формовки тонкой стали и мелких деталей, согласно официальным формулировкам страниц продукции A1 и C1N. Станки работают с высокой частотой одиночных ходов или в непрерывном режиме, с подачей заготовок или рулонного материала. Выбор — это вопрос соответствия штампу, а не только усилия: высота штампа, регулировка ползуна, отверстие хвостовика, площадь подштамповой плиты и штамповая подушка — всё это присутствует в опубликованных таблицах, и всё это определяет, подходит ли ваша оснастка.
Семейства пробивных прессов
- Механический пресс C1N с С-образной станиной (15–400 т) — универсальный пробивной пресс ассортимента, документированный для штамповки мелких деталей из заготовок или рулона, с гидравлической защитой от перегрузки и точностью класса 1 по GB (JIS).
- Однокривошипный пресс A1 с С-образной станиной (25–315 т) — документирован для вырубки, пробивки, гибки и формовки мелких единичных заготовок из тонкого листа и деталей последовательных штампов.
- Двухкривошипный пресс C2N с С-образной станиной (110–315 т) — двухточечный привод и длинный стол (подштамповая плита до 2,700 x 900 мм) для длинных узких деталей и многопозиционных последовательных штампов.
- Пресс C1S с глубоким зевом (45–160 т) — варианты глубины зева до 1,300 мм для широкого листа и перфорированных изделий, которые стандартная С-образная станина не может вместить.
- Высокоскоростные семейства (GS, GHD, GP, GPH, GT) — для мелкой точной пробивки при 60–2,000 ходов в минуту по опубликованным таблицам — пик 2,000 ходов в минуту у GT-15H — точное значение зависит от семейства, модели и конфигурации: клеммы, люверсы, выводные рамки и пластины электродвигателей; см. страницу высокоскоростных прессов.
Интерфейс оснастки: цифры, определяющие соответствие
| Интерфейс | Опубликованный диапазон (механический кривошипный ассортимент) |
|---|---|
| Отверстие хвостовика | Ø38.1 мм (малые модели с С-образной станиной) до Ø70 мм (C1N-400, A1-315) |
| Регулировка высоты штампа (регулировка ползуна) | 50–150 мм на сериях с С-образной станиной и малых сериях с прямой станиной; 150–300 мм на T2N; 200–500 мм на S2N |
| Усилие штамповой подушки | пневматические подушки 2.3–16 тонн в зависимости от модели (таблицы C1N, A1, C2N, D1N и D2N; двухцилиндровые подушки до 14 x 2 тонн на C2N и D2N) |
| Точка номинального усилия | 1–13 мм выше нижней мёртвой точки, по модели — высота, на которой доступно полное номинальное усилие |
| Площадь подштамповой плиты | 680 x 300 мм (C1N-15) до 6,000 x 1,800 мм (S2N-1600) |
Примечание о поставке оснастки: этот производитель изготавливает прессы, а не пробивные штампы. Штампы обычно проектируются по чертежу вашей детали; заводу нужны от вас деталь, материал и его толщина, а также размеры штампа, чтобы пресс можно было сконфигурировать под высоту вашего штампа, посадочную площадь подштамповой плиты и ход. Метод выбора со стороны покупателя описан в руководстве по оснастке для пробивных прессов.
Режимы и автоматизация
Официальные страницы документируют одиночный ход и непрерывную работу с подачей заготовок, рулонного материала, механической рукой или трансферной системой, а также последовательные штампы, где это позволяет деталь. В сочетании с линией подачи рулона — разматыватель, правильное устройство и сервоподача под одним управлением — C1N или C2N становится полной пробивной ячейкой; электрическая система управления прессов рассчитана на такую совместимость с автоматизацией. Для деталей, которым нужна управляемая кривая формовки вместо кривошипной, ассортимент сервопрессов охватывает от 25 до 630 тонн с программируемыми профилями ползуна.
Часто задаваемые вопросы
Какая информация нужна для котирования пробивного пресса?
Чертёж или размеры детали, марка и толщина материала, целевые ходы в минуту и размер штампа (или высота штампа и посадочная площадь подштамповой плиты, если штамп существует). Это те данные, которые следует отправить с запросом; письменное коммерческое предложение указывает модель, вариант и опции.
Может ли один пресс работать с несколькими разными штампами?
Да, в пределах опубликованного диапазона высоты штампа и регулировки ползуна модели. Значения регулировки приведены в таблицах на странице механических прессов; штампы выше диапазона выходят за опубликованный диапазон высоты штампа данной модели.
Поставляете ли вы также пробивные штампы?
Завод изготавливает прессы и подающее оборудование. Пробивные и формовочные штампы — это оснастка стороны покупателя, проектируемая по детали; пресс конфигурируется под требования вашего штампа по высоте, хвостовику и подштамповой плите.
Что защищает штамп при перегрузке пресса?
Большинство кривошипных серий имеют быстродействующую гидравлическую систему защиты от перегрузки в качестве стандартной опубликованной функции: она сбрасывает давление перегрузки, немедленно останавливает пресс и защищает пресс и штампы от повреждения.
Отправить запрос
Сообщите нам станок, ваш материал и толщину, а также деталь, которую вы формуете. Усилие, конфигурация и цена подтверждаются в письменном коммерческом предложении.