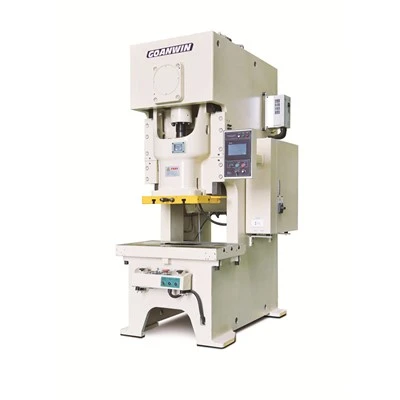
Travail de presse à poinçonner : découpage, poinçonnage, pliage, formage
Dans le catalogue de ce fabricant, la presse à poinçonner est une presse à vilebrequin appliquée au travail de poinçonnage : découpage, poinçonnage, pliage et formage de tôle d'acier mince et de petites pièces, selon les termes officiels des pages produits A1 et C1N. Les machines fonctionnent à des cadences élevées en coup simple ou en mode continu, alimentées en flans ou en bobines. Le choix est une question d'adéquation de l'outil, pas seulement de tonnage : la hauteur d'outil, le réglage du coulisseau, le trou de queue, la surface du plateau et le coussin de presse figurent tous dans les tableaux publiés, et tous déterminent si votre outillage s'adapte.
Les familles de presses à poinçonner
- Presse mécanique à col de cygne C1N (15-400 t) — la presse à poinçonner polyvalente de la gamme, documentée pour l'estampage de petites pièces à partir de flans ou de bobines, avec protection hydraulique contre les surcharges et précision GB (JIS) Classe 1.
- Presse à un vilebrequin à col de cygne A1 (25-315 t) — documentée pour le découpage, le poinçonnage, le pliage et le formage sur de petites pièces unitaires en tôle mince et des pièces d'outils progressifs.
- Presse à double vilebrequin à col de cygne C2N (110-315 t) — entraînement à deux points et une longue table (plateau jusqu'à 2,700 x 900 mm) pour les pièces longues et étroites et les outils progressifs à stations multiples.
- Presse à col profond C1S (45-160 t) — options de profondeur de col jusqu'à 1,300 mm pour les tôles larges et les produits perforés qu'un cadre en C standard ne peut pas accueillir.
- Familles à grande vitesse (GS, GHD, GP, GPH, GT) — pour le poinçonnage de précision de petites pièces à 60 à 2,000 SPM dans les tableaux publiés — le pic de 2,000 SPM est celui de la GT-15H — le chiffre exact dépendant de la famille, du modèle et de la configuration : bornes, œillets, grilles de connexion et tôles de moteur ; voir la page des presses à grande vitesse.
Interface d'outillage : les chiffres qui déterminent l'adéquation
| Interface | Plage publiée (gamme mécanique à vilebrequin) |
|---|---|
| Trou de queue | Ø38.1 mm (petits modèles à col de cygne) à Ø70 mm (C1N-400, A1-315) |
| Réglage de la hauteur d'outil (réglage du coulisseau) | 50-150 mm sur la série à col de cygne et les plus petites séries à montants droits ; 150-300 mm sur la T2N ; 200-500 mm sur la S2N |
| Capacité du coussin de presse | Coussins pneumatiques de 2.3-16 tonnes, selon le modèle (tableaux C1N, A1, C2N, D1N et D2N ; coussins à double cylindre jusqu'à 14 x 2 tonnes sur les C2N et D2N) |
| Point de tonnage nominal | 1-13 mm au-dessus du BDC, selon le modèle — la hauteur à laquelle la force nominale complète est disponible |
| Surface du plateau | 680 x 300 mm (C1N-15) à 6,000 x 1,800 mm (S2N-1600) |
Une note sur la fourniture d'outillage : ce fabricant construit des presses, pas des outils de poinçonnage. Les outils sont normalement conçus autour de votre plan de pièce ; ce dont l'usine a besoin de votre part, c'est la pièce, le matériau et son épaisseur, et les dimensions de l'outil, afin que la presse puisse être configurée pour la hauteur d'outil, l'encombrement du plateau et la course. La méthode côté acheteur est couverte dans le guide d'outillage des presses à poinçonner.
Modes et automatisation
Les pages officielles documentent le fonctionnement en coup simple et en continu, avec alimentation par flans, bobines, bras mécanique ou système de transfert, et outils progressifs lorsque la pièce le permet. Combinée à une ligne d'alimentation de bobine — dévidoir, planeuse et alimentateur servo sous une même commande — une C1N ou une C2N devient une cellule de poinçonnage complète ; le système de commande électrique des presses est conçu pour cette compatibilité avec l'automatisation. Pour les pièces qui nécessitent une courbe de formage contrôlée au lieu d'une courbe de vilebrequin, la gamme de presses servo couvre 25 à 630 tonnes avec des profils de coulisseau programmables.
Foire aux questions
Quelles informations vous faut-il pour établir un devis de presse à poinçonner ?
Le plan ou les dimensions de la pièce, la nuance et l'épaisseur du matériau, les coups par minute cibles et la dimension de l'outil (ou la hauteur d'outil et l'encombrement du plateau si l'outil existe). Ce sont les détails à envoyer avec la demande ; le devis écrit indique le modèle, la variante et les options.
Une presse peut-elle utiliser plusieurs outils différents ?
Oui, dans les limites de la plage de hauteur d'outil et de réglage du coulisseau publiée pour le modèle. Les valeurs de réglage figurent dans les tableaux de la page des presses mécaniques ; les outils plus hauts que la plage sortent de la plage de hauteur d'outil publiée pour ce modèle.
Fournissez-vous également les outils de poinçonnage ?
L'usine fabrique des presses et des équipements d'alimentation. Les outils de poinçonnage et de formage sont un outillage côté acheteur conçu autour de la pièce ; la presse est configurée selon les exigences de hauteur, de queue et de plateau de votre outil.
Qu'est-ce qui protège l'outil en cas de surcharge de la presse ?
La plupart des séries à vilebrequin comportent un système de protection hydraulique contre les surcharges à réponse rapide comme caractéristique standard publiée : il libère la pression de surcharge, arrête immédiatement la presse et protège la presse et les outils de tout dommage.
Envoyer une demande
Indiquez-nous la machine, votre matériau et son épaisseur, ainsi que la pièce que vous formez. Le tonnage, la configuration et le prix sont confirmés dans le devis écrit.