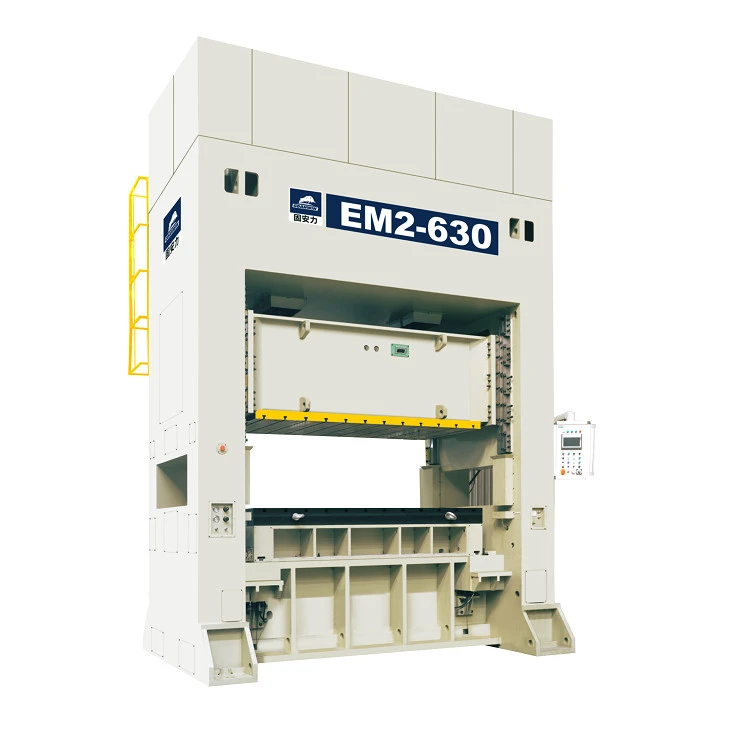
Deux familles servo : EC1 à col de cygne et EM2 à montants droits
La gamme servo remplace le volant et l'embrayage d'une presse à vilebrequin par un entraînement servo direct dont le mouvement du coulisseau est programmable. Le fabricant publie deux familles : la presse servo EC1 à col de cygne (25-315 tonnes) pour les petites et moyennes pièces, et la presse servo EM2 à montants droits (110-630 tonnes) pour les grandes pièces et les travaux à haute limite d'élasticité. Les avantages documentés sont énoncés clairement sur les pages produit : sur la page EC1, un outil progressif combiné à une courbe pendulaire qui peut potentiellement doubler la productivité et économiser plus de 50% d'énergie ; et sur la page EM2, un nombre pratiquement illimité de profils de course et de mouvement du coulisseau, avec une énergie de travail complète fournie même à basses vitesses. Les tableaux ci-dessous sont les Données techniques publiées par le fabricant, transcrites modèle par modèle.
Presse servo EC1 à col de cygne — Données techniques publiées
| Modèle | Pression nominale (kN) | Course de pression nominale (mm) | Course du coulisseau (mm) | Vitesse (SPM) | Hauteur d'outil max. (mm) | Surface du coulisseau G-D x A-R (mm) | Surface du plateau G-D x A-R (mm) | Refroidissement du moteur |
|---|---|---|---|---|---|---|---|---|
| EC1-25 | 250 | 1.5 | 70 | 1-120 | 200 | 680 x 300 | 300 x 230 | Air |
| EC1-35 | 350 | 2 | 80 | 1-100 | 235 | 800 x 400 | 350 x 250 | Air |
| EC1-45 | 450 | 3 | 100 | 1-90 | 265 | 850 x 450 | 400 x 300 | Air |
| EC1-60 | 600 | 4 | 120 | 1-70 | 310 | 900 x 500 | 500 x 400 | Air |
| EC1-80 | 800 | 5 | 150 | 1-60 | 340 | 1000 x 550 | 550 x 450 | Air |
| EC1-110 | 1,100 | 5 | 180 | 1-55 | 360 | 1150 x 600 | 650 x 500 | Eau |
| EC1-125 | 1,250 | 5 | 180 | 1-50 | 360 | 1150 x 600 | 650 x 500 | Eau |
| EC1-160 | 1,600 | 6 | 180 | 1-45 | 420 | 1250 x 800 | 700 x 550 | Eau |
| EC1-200 | 2,000 | 6 | 200 | 1-40 | 460 | 1400 x 820 | 850 x 650 | Eau |
| EC1-250 | 2,500 | 6 | 220 | 1-40 | 500 | 1500 x 850 | 950 x 700 | Eau |
| EC1-315 | 3,150 | 6 | 250 | 1-35 | 500 | 1500 x 850 | 950 x 700 | Eau |
Lisez attentivement la deuxième colonne : comme une presse à vilebrequin, une presse servo publie une course de pression nominale — la distance au-dessus du point mort bas dans laquelle la pression nominale complète est disponible. Sur l'EC1, ce chiffre est de 1.5-6 mm selon le modèle. Ce que l'entraînement servo change, c'est le profil de mouvement et la fourniture d'énergie, pas les lois de la courbe d'effort. La page EC1 documente la presse pour les pièces automobiles, l'électronique grand public et les appareils ménagers, avec des moteurs refroidis par air sur les modèles 25-80 et un refroidissement par eau à partir de l'EC1-110.
Presse servo EM2 à montants droits — Données techniques publiées
| Modèle | Pression nominale (kN) | Course de pression nominale (mm) | Course du coulisseau (mm) | Vitesse max. (SPM) | Hauteur d'outil max. (mm) | Plateau A-R x G-D (mm) | Coulisseau A-R x G-D (mm) | Refroidissement du moteur |
|---|---|---|---|---|---|---|---|---|
| EM2-110 | 1,100 | 4 | 180 | 60 | 400 | 680 x 1650 | 580 x 1360 | Eau |
| EM2-160 | 1,600 | 5 | 200 | 50 | 450 | 760 x 1920 | 660 x 1580 | Eau |
| EM2-200 | 2,000 | 6 | 250 | 40 | 500 | 840 x 2250 | 740 x 1850 | Eau |
| EM2-250 | 2,500 | 7 | 280 | 30 | 550 | 920 x 2450 | 820 x 2000 | Eau |
| EM2-315 | 3,150 | 7 | 280 | 25 | 600 | 1000 x 2400 | 900 x 2100 | Eau |
| EM2-400 | 4,000 | 8 | 300 | 25 | 650 | 1100 x 2700 | 1000 x 2400 | Eau |
| EM2-500 | 5,000 | 8 | 300 | 20 | 700 | 1200 x 2900 | 1100 x 2600 | Eau |
| EM2-630 | 6,300 | 8 | 300 | 20 | 800 | 1300 x 3000 | 1200 x 2800 | Eau |
La page EM2 indique que la presse fournit une énergie de travail complète même à basses vitesses — une affirmation sur l'énergie, non une promesse de force nominale complète sur toute la course ; la course de pression nominale est de 4-8 mm dans toute la famille, comme indiqué dans le tableau. Tous les modèles EM2 utilisent des moteurs servo refroidis par eau. Applications documentées : emboutissage, formage, découpage, poinçonnage et coupe de pièces automobiles, produits en acier à haute limite d'élasticité, et opérations secondaires en outil telles que perçage, taraudage et sertissage.
Servo ou vilebrequin ? Les différences documentées
- Profil de mouvement : le profil de mouvement du coulisseau est programmable — la page EM2 documente un nombre pratiquement illimité de profils de course et de mouvement du coulisseau, et la page EC1 documente la courbe pendulaire pour les travaux en outil progressif, et indique qu'une ligne de production automatisée à transfert peut également être ajoutée ; le profil pour une pièce donnée est confirmé par le fabricant dans le devis.
- Force et énergie : la pression nominale complète est disponible dans la course de pression nominale publiée (EC1 1.5-6 mm, EM2 4-8 mm) ; la page EM2 documente en outre une énergie de travail complète même à basses vitesses, ce qui est ce que consomme réellement le formage profond et lent.
- Productivité : la page EC1 indique que la combinaison d'un outil progressif avec la courbe pendulaire peut potentiellement doubler la productivité sur des pièces adaptées ; l'affirmation est celle du fabricant, liée au choix du profil.
- Énergie : la page EC1 indique une économie d'énergie de plus de 50% par rapport à une presse conventionnelle ; le chiffre est celui du fabricant, lié aux profils documentés.
- Paliers de tonnage : le palier de tonnage et le profil de mouvement pour votre pièce sont tous deux confirmés dans le devis — la même presse peut être re-profilée pour la pièce suivante au lieu d'être rachetée.
Pour une comparaison directe des types d'entraînement, voir la comparaison mécanique vs hydraulique et le catalogue de vilebrequin sur la page des presses mécaniques.
Questions fréquentes
Que peut faire une presse servo qu'une presse mécanique ne peut pas ?
Programmer le mouvement du coulisseau lui-même : le profil est défini par logiciel plutôt que fixé par la géométrie du vilebrequin. La page EC1 documente la courbe pendulaire combinée à un outil progressif, qui peut potentiellement doubler la productivité sur des pièces adaptées ; la page EM2 documente un nombre pratiquement illimité de profils de course et de mouvement du coulisseau. Le profil pour une pièce donnée est confirmé dans le devis.
Le tonnage complet est-il disponible sur toute la course ?
Non — et les tableaux du fabricant le disent. Chaque modèle publie une course de pression nominale (EC1 : 1.5-6 mm ; EM2 : 4-8 mm) dans laquelle la pression nominale complète est disponible, tout comme une presse à vilebrequin publie un point de tonnage nominal. Ce que la page EM2 ajoute, c'est une énergie de travail complète même à basses vitesses.
Pour quels matériaux les presses servo sont-elles documentées ?
La page EC1 documente les pièces automobiles, l'électronique grand public et les appareils ménagers ; la page EM2 documente l'acier à haute limite d'élasticité et les opérations secondaires en outil telles que perçage, taraudage et sertissage.
Combien d'énergie une presse servo économise-t-elle ?
La page EC1 du fabricant indique une économie d'énergie de plus de 50% par rapport à une presse conventionnelle. L'économie réelle dépend du profil et du cycle de travail de votre pièce et est confirmée par application.
Envoyer une demande
Indiquez-nous la machine, votre matériau et son épaisseur, ainsi que la pièce que vous formez. Le tonnage, la configuration et le prix sont confirmés dans le devis écrit.