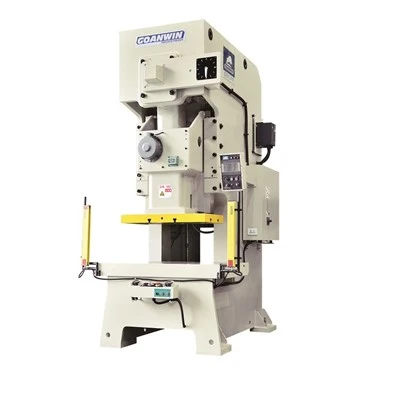
Séries de presses mécaniques et spécifications publiées
La gamme mécanique est la ligne principale du fabricant : presses à entraînement par vilebrequin de construction à col de cygne (cadre en C) et à montants droits (cadre en H et en D), de la C1N de 15 tonnes pour les petites pièces à la presse excentrique à quatre points S2N de 1,600 tonnes pour les grands outils de transfert. Les caractéristiques répétées sur les pages produits officielles définissent la famille : un embrayage et un frein à couple élevé et faible bruit ; un bâti rigide à faible déformation ; des engrenages de transmission de haute précision et un vilebrequin à haute rigidité ; un système de lubrification forcée avec surveillance ; et, sur la plupart des séries, un système de protection hydraulique contre les surcharges à réponse rapide qui libère une surcharge, arrête immédiatement la presse et protège la presse et les outils. La précision publiée est indiquée par série : les tableaux C1N, C1S, D1N et M1N donnent GB (JIS) Classe 1, le tableau D2N donne GB/JIS sans classe, et les tableaux A1, S2N et T2N ne comportent pas de ligne de classe de précision.
| Série | Construction | Capacité | Course | SPM |
|---|---|---|---|---|
| C1N | Col de cygne à un vilebrequin | 15-400 t | 30-300 mm | 20-200 |
| A1 | Col de cygne à un vilebrequin | 25-315 t | 30-250 mm | 20-190 |
| C1S | Col de cygne profond | 45-160 t | 80-200 mm | 20-100 |
| C2N | Col de cygne à deux points | 110-315 t | 110-280 mm | 20-100 |
| D1N | Montants droits à un vilebrequin | 80-260 t | 70-250 mm | 20-120 |
| D2N | Montants droits à deux points | 110-800 t | 110-350 mm | 15-110 |
| M1N | Montants droits à un vilebrequin | 125-800 t | 80-300 mm | 10-90* |
| S2N | Montants droits excentrique (quatre points) | 400-1,600 t | 500-700 mm | 12-30* |
| T2N | Montants droits à deux points | 400-1,200 t | 300-450 mm | 15-40 |
Les plages ci-dessus correspondent à l'étendue des tableaux de données techniques publiés par le fabricant pour chaque série ; le chiffre exact pour un modèle donné se trouve sur les pages de la famille — col de cygne et arcade — et dans les extraits de spécifications de style téléchargeable qui y sont reproduits. Les deux plages marquées * englobent chacune un modèle dont la cellule publiée est imprimée sous forme de date (la M1N-800 et la deuxième option de la S2N-1600) ; les chiffres finaux sont présumés être des reconstitutions de ces cellules — traitez-les comme présumés, et non comme des spécifications résolues, et faites-les confirmer par le fabricant lors du devis.
Col de cygne ou montants droits ?
Les séries à col de cygne (cadre en C) — C1N, A1, C1S et C2N — laissent la zone d'outil ouverte sur trois côtés. Les pages de série documentent le découpage, le poinçonnage, le pliage et le formage de petites pièces unitaires en tôle mince, ainsi que l'alimentation en bobine. La variante à col profond C1S allonge le col — la distance entre le centre du plateau et le bâti — jusqu'à 1,300 mm pour les tôles larges et les produits perforés. Les séries à montants droits ferment le bâti en caisson : presses à un vilebrequin D1N et M1N, presses à deux points D2N et T2N et presse excentrique S2N. Le travail documenté diffère d'une série à l'autre : la page D1N documente les petites pièces, la page M1N l'emboutissage, le pliage, le marquage, l'aplatissement et le détourage, la page D2N les outils progressifs sur de longs outils à stations multiples, et les pages T2N et S2N les outils de grandes dimensions utilisés dans les deux sens, progressifs ou de transfert.
Détails d'entraînement demandés par les acheteurs
- Variantes V et H : les tableaux publiés listent des variantes V et H de nombreux modèles avec différentes combinaisons standard de SPM et de course. Indiquez votre production cible dans la demande ; les tableaux publiés listent les combinaisons V et H modèle par modèle.
- Guidage du coulisseau : les presses à deux points (C2N, D2N) utilisent des glissières en caisson sur toute la longueur à six points ; les S2N et T2N utilisent des rails de guidage longs à huit côtés.
- Coussins de presse : des coussins pneumatiques sont publiés dans toute la gamme à vilebrequin — par exemple de 2.3 à 14 tonnes sur la série C1N et des coussins à double cylindre jusqu'à 14 x 2 tonnes sur la D2N.
- Protection contre les surcharges : le système hydraulique à réponse rapide contre les surcharges est une caractéristique standard sur les pages C1N, C1S, C2N, D1N, D2N, M1N, S2N et T2N — il libère la pression de surcharge de tonnage et arrête la presse avant que l'outil ne soit endommagé.
- Compatibilité avec l'automatisation : le système de commande électrique est conçu pour la compatibilité avec l'automatisation, et les pages produits documentent la connexion avec des presses simples, des outils progressifs, des bras mécaniques et des systèmes de transfert.
Pour une sélection axée sur l'application — quelle presse pour le poinçonnage, le découpage et le formage — voir la page des presses à poinçonner ; pour la méthode de sélection des modèles elle-même, voir presses d'emboutissage. Les alternatives servo et hydrauliques sont sur leurs propres pages : presses servo et presses hydrauliques.
Foire aux questions
Quelle est la plus grande presse mécanique de la gamme ?
La presse excentrique à montants droits S2N, publiée de 400 à 1,600 tonnes de pression nominale (4,000 à 16,000 kN), avec des surfaces de coulisseau et de plateau jusqu'à 6,000 x 1,800 mm et des courses de 500 à 700 mm.
À quelle classe de précision les presses sont-elles construites ?
Les tableaux de données techniques du fabricant indiquent une précision GB (JIS) Classe 1 pour les séries C1N, C1S, D1N et M1N. Le tableau D2N indique une précision GB/JIS sans classe ; les tableaux A1, S2N et T2N ne comportent pas de ligne de classe de précision.
Les SPM et la course peuvent-ils être modifiés par rapport aux valeurs du catalogue ?
Oui — les pages produits indiquent que les presses peuvent être personnalisées pour une plage plus large de SPM, de course, de point de charge nominale (BDC), de table et d'autres dimensions. Les chiffres modifiés sont fixés dans le devis, et non après la commande.
Les presses prennent-elles en charge les outils progressifs et les systèmes de transfert ?
Oui. La page C1N documente la connexion avec presse simple, outil progressif, bras mécanique et système de transfert. Série par série : les pages C2N et D2N documentent les outils progressifs ; les pages T2N et S2N documentent les outils progressifs et de transfert.
Envoyer une demande
Indiquez-nous la machine, votre matériau et son épaisseur, ainsi que la pièce que vous formez. Le tonnage, la configuration et le prix sont confirmés dans le devis écrit.