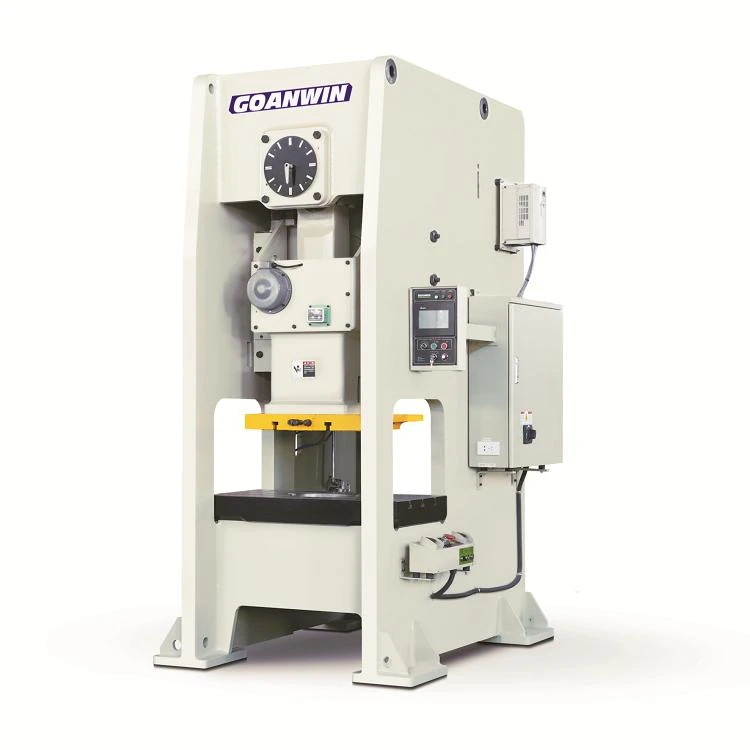
Presses à montants droits de cette gamme
Une presse à montants droits ferme son bâti en caisson — deux montants, une traverse et un lit — la charge étant transmise par les deux montants plutôt que par un col ouvert. Cinq séries à vilebrequin de cette gamme sont construites ainsi : la D1N à un vilebrequin (80-260 tonnes), la M1N à un vilebrequin (125-800 tonnes), la D2N à deux points (110-800 tonnes), la T2N à deux points (400-1,200 tonnes) et la S2N excentrique à quatre points (400-1,600 tonnes). La servo EM2 et les séries à grande vitesse GP et GPH sont également des constructions à montants droits, sur leurs propres pages.
| Série | Entraînement | Capacité | Course | SPM |
|---|---|---|---|---|
| D1N | Un vilebrequin | 80-260 t | 70-250 mm | 20-120 |
| M1N | Un vilebrequin | 125-800 t | 80-300 mm | 10-90* |
| D2N | Double vilebrequin (deux points) | 110-800 t | 110-350 mm | 15-110 |
| T2N | Double vilebrequin (deux points) | 400-1,200 t | 300-450 mm | 15-40 |
| S2N | Excentrique, quatre points | 400-1,600 t | 500-700 mm | 12-30* |
Des spécifications sélectionnées par modèle pour les séries à montants droits à vilebrequin sont reproduites sur la page des presses à arcade ; les axes de configuration sont détaillés sur les pages presse à un vilebrequin, presse à double vilebrequin et presse excentrique. (Note de source sur les deux gammes marquées * dans le tableau : la plage de vitesse de la M1N commence à 10 et celle de la S2N à 12 parce que les cellules SPM variable de la M1N-800 et de la S2N-1600 sont imprimées dans les tableaux du fabricant sous forme de dates, “10月20日” et “12月20日” ; les deux bornes inférieures sont des restaurations présumées de ces valeurs — à traiter comme présumées, et non comme des spécifications résolues, et à faire confirmer par le fabricant lors de la cotation.)
Pourquoi le bâti fermé
Une presse à col de cygne est ouverte à l'avant pour l'accès, son col se trouvant dans le chemin de charge. Un bâti à montants droits n'a pas de col dans le chemin de charge — deux montants, une traverse et un lit ferment le bâti en caisson. L'ingénierie de guidage publiée pour ces séries : glissières de type caisson sur toute la longueur à six points sur les presses à deux points, rails de guidage longs sur huit faces sur les S2N et T2N, et un espace d'outil jusqu'à 6,000 x 1,800 mm au sommet de la gamme S2N pour le travail de transfert.
Choisir dans la gamme à montants droits
- Un vilebrequin (D1N, M1N) : la page M1N documente les travaux d'emboutissage, de pliage, de marquage, d'aplatissement et de détourage.
- Double vilebrequin (D2N, T2N) : la page D2N documente les pièces longues et étroites et les outils progressifs sur des outils longs à stations multiples ; la page T2N documente les grands outils dimensionnels utilisés dans les deux sens, progressifs ou de transfert.
- Excentrique à quatre points (S2N) : grands outils dimensionnels utilisés dans les deux sens, et outils progressifs ou de transfert, à 400-1,600 tonnes avec des courses de 500-700 mm — détaillés sur la page des presses excentriques.
- Montants droits servo et à grande vitesse : la série servo EM2 (110-630 t) pour des profils de coulisseau programmables, et les séries à grande vitesse GP/GPH pour les tôles de moteur — voir presses servo et presses pour tôles de stator.
L'alternative à bâti ouvert — accès à l'outil sur trois côtés pour les petites pièces — est la famille à col de cygne. Les deux types de bâti sont présentés face aux tableaux publiés sur la page des presses d'estampage.
Questions fréquentes
Quelle est la différence entre une presse à montants droits et une presse à arcade ici ?
Il s'agit de la même construction dans ce catalogue : les séries à montants droits du fabricant sont ses familles à arcade. Cette page les regroupe par bâti ; la page des presses à arcade contient les tableaux de spécifications sélectionnées.
Quelle est la plus grande presse à montants droits de la gamme ?
La presse excentrique S2N à 400-1,600 tonnes de pression nominale, avec un espace d'outil jusqu'à 6,000 x 1,800 mm — le plus grand modèle des tableaux de presses à vilebrequin publiés par le fabricant.
Montants droits ou col de cygne pour un outil progressif ?
Un outil court à charge centrée fonctionne bien sur un bâti en C ; un outil long à stations multiples oriente vers un bâti à montants droits. La largeur de l'outil et le centre de charge sont les données de la demande qui sous-tendent ce choix.
Les presses à montants droits sont-elles disponibles en modèles servo ?
Oui — la série servo à montants droits EM2 couvre 110-630 tonnes avec des profils de mouvement de coulisseau programmables, tabulée sur la page des presses servo.
Envoyer une demande
Indiquez-nous la machine, votre matériau et son épaisseur, ainsi que la pièce que vous formez. Le tonnage, la configuration et le prix sont confirmés dans le devis écrit.